102. szoba, 13. épület, A terület, Wanyang Zhongchuang Park, Ganyao város, Jiasan megye, Zhejiang Kína.
Hír
Otthon / Hír / Ipari hírek / Csavarnyomaték számítása: képlet, kritikus tényezők és gyakorlati példák
A meghúzás közben elpattanó csavar és a néhány hét használat után kilazódó csukló két ellentétes meghibásodási mód, amelyeknek ugyanaz a kiváltó oka: megbízhatatlan kapcsolat a csavarkulcsra kifejtett nyomaték és a kötésben létrejövő tényleges szorítóerő között. A standard T = K × D × F képlet a forgatónyomatékot csavar előfeszítéssé alakítja át, de ennek az átalakításnak a pontossága szinte teljes mértékben két bemenettől függ: a megcélzott bilincsterheléstől és a K anyatényezőtől. Ha ez a kettő helyes, a kiszámított nyomaték olyan kötést hoz létre, amely feszes marad anélkül, hogy a csavart a folyás irányába nyomná. Tévedje el őket, és ugyanaz a csavarkulcs-beállítás vagy eltöri a csavart, vagy veszélyesen meglazul a csatlakozás. Ez a cikk elmagyarázza a számítást, a pontosságát meghatározó változókat, valamint azt, hogy hogyan kell kezelni ezeket a változókat a valós gyártási és karbantartási munkák során.
Minden hagyományos csavarnyomaték-számítás ugyanazt az összefüggést használja:
T = K × D × F
Hol:
A kulcsra kifejtett nyomatéknak csak körülbelül 10-16 százaléka jut szorítóerővé. A többit a csavarfej alatti súrlódás, az összekapcsolt menetek közötti súrlódás és a menetspirál kiékelő hatása emészti fel. A diófaktor azért létezik, hogy az összes veszteséget egyetlen tapasztalati számban rögzítse. Nem anyagi állandó, és nem lehet egyszer kikeresni és mindenhol újra felhasználni. Ez a leggyakoribb hiba a csavarnyomaték számításánál.
A cél előfeszítés az az erő, amely ténylegesen összetartja az ízületet. Elég magasnak kell lennie ahhoz, hogy a csatlakozást üzemi terhelés alatt zárva tartsa, de elég alacsonynak ahhoz, hogy a csavar anyagának folyáshatára alatt maradjon. A szabványos megközelítés a csavar próbaterhelése alapján történő munkavégzés.
Ellenőrzési terhelés = próbaszilárdság × húzófeszültségi terület (A s )
A legtöbb szerkezeti és gépi kötésnél a cél előfeszítés a próbaterhelés 75 százalékában van beállítva a nem tartós kötéseknél és legfeljebb 90 százalékban az állandó kötéseknél, ahol a csavart nem távolítják el. A tömített illesztések általában 50 és 60 százalék között maradnak, hogy megvédjék a tömítést a túlzott összenyomástól.
| Méret | A húzófeszültségi terület A s (mm 2 ) | 8.8-as fokozatú próbaterhelés (kN) | 10.9-es fokozatú próbaterhelés (kN) |
|---|---|---|---|
| M8 | 36.6 | 21.2 | 30.4 |
| M10 | 58.0 | 33.6 | 48.1 |
| M12 | 84.3 | 48.9 | 70.0 |
| M16 | 157 | 91.0 | 130 |
| M20 | 245 | 142 | 203 |
A szilárdsági fokozatok határozzák meg, hogy egy csavar mekkora terhelést bír el a maradandó alakváltozás előtt. A 8.8-as fokozatú csavarok szilárdsága körülbelül 580 MPa, a 10.9-es fokozat körülbelül 830 MPa, a 12.9-es fokozat pedig körülbelül 970 MPa. A magasabb minőségek nagyobb előfeszítést tesznek lehetővé azonos csavarméretben, de a pontos meghúzást is kritikusabbá teszik, mivel a cél előfeszítés és a folyáshatár közötti rés szűkül.
Az anya tényezője a legnagyobb bizonytalansági forrás bármely csavarnyomaték-számításban. A csavar mérete és a cél előfeszítése ésszerű biztonsággal meghatározható, de K változik a felületkezeléssel, a kenéssel, a menettűréssel, a meghúzási sebességgel, sőt a rögzítőelem használatának számával is. A K kis eltolódása nagy eltolódást eredményez az azonos szorítóterhelés eléréséhez szükséges nyomatékban.
| Felületi állapot | K anya tényező tartomány |
|---|---|
| Sima acél, tiszta és száraz | 0,20 – 0,25 |
| Horganyzott, száraz | 0,25 – 0,35 |
| Horganyzott, enyhén kenve | 0,18 – 0,22 |
| Fekete oxid, olajozott | 0,15 – 0,20 |
| Foszfát és olaj | 0,16 – 0,20 |
| Rozsdamentes acél, száraz | 0,30 – 0,40 |
Ezek a tartományok kiindulási pontok, nem garantált értékek. A bevonat vastagsága, a kenőanyag típusa és a menetkidolgozás mind-mind eltolják az eredményt egy adott kötőelem-kötegre. Az a gyártó, aki saját maga irányítja bevonási és menetvágási folyamatát, nyomaték-útmutatót tud adni a tényleges gyártási alkatrészek alapján, ami lényegesen biztonságosabb, mint egy általános táblázatra hagyatkozni.
Vegyünk egy M10 x 1,5 méretű, 8.8-as osztályú, horganyzott és enyhén kenőcsavart, nem tartós szerkezeti kötésbe szerelve. A számítás öt lépésben történik.
A számított nyomaték körülbelül 50 N·m. Most ismételje meg az utolsó lépést K = 0,30 értékkel, ami reális ugyanazon horganyzott csavar esetén száraz állapotban: T = 0,30 × 0,010 × 25 230 = 75,7 N·m. A forgatónyomaték 50 százalékkal nő annak ellenére, hogy a bilincs célterhelése változatlan. Ezért kockázatos a nyomaték értékének másolása egy általános diagramról; ugyanaz a csavar nagyon különböző nyomatékbeállításokat igényelhet a bevonattól és a kenéstől függően.
A fekete-oxid minőségű 8,8-as hatlapfejű csavarokat használó gépegységek ugyanazt a számítási utat követik, de a bevonat megváltoztatja az anya tényezőjét. A könnyű olajfilmmel ellátott fekete-oxid csavar jellemzően a 0,15-0,20 tartományba esik, ami csökkenti az azonos előfeszítéshez szükséges nyomatékot.
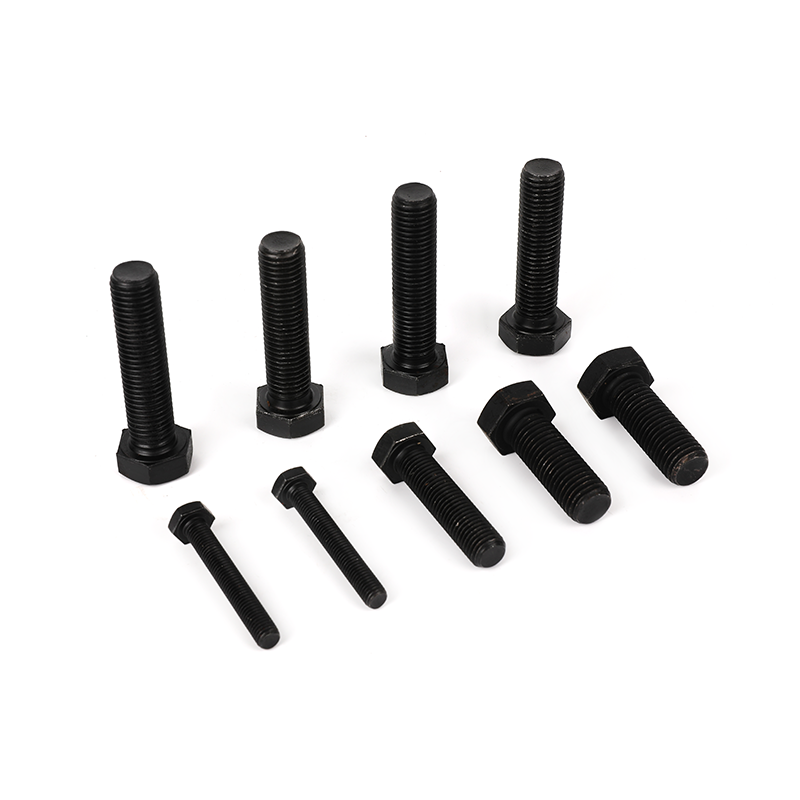 8.8-as fokozatú fekete-oxid teljes menetű hatlapfejű csavarok szabályozott előfeszítéshez Ezek a hatlapfejű csavarok fekete-oxid bevonatot használnak, amely könnyű olaj esetén körülbelül 0,15–0,20-ra tolja el az anya-tényezőt, lehetővé téve a pontos nyomaték-előfeszítési számításokat. Vegye figyelembe ezeket, amikor az összeszerelési feltételek és a bevonat hatások számítanak. Termék megtekintése →
Még a helyesen kiszámított nyomatékérték is meghibásodhat a szerelősoron, ha a beépítési feltételeket nem ellenőrzik. A következő tényezők miatt a mért bilincsterhelés rendszeresen eltér a számított értéktől.
A vibráció egy külön probléma, amelyet a nyomaték önmagában nem tud megoldani. Ha egy csukló a megfelelő kezdeti nyomaték ellenére elveszíti az előfeszítést üzem közben, az oka gyakran csúszás vagy elhajlás, amelynek a súrlódás nem tud ellenállni. Megértés miért lazulnak meg a hatlapfejű csavarok használat közben segít elkülöníteni az előfeszítési problémát az ízületi tervezési problémától.
A szabványos táblázatok a szokásos hatlapfejű csavarokat fedik le, de sok ipari alkalmazás olyan rögzítőelemeket használ, amelyek nem úgy viselkednek, mint egy szabványos csavar. Három csoport mutatja, hogy hol kell adaptálni a számítást.
A karimás csavar a szorítónyomást szélesebb csapágyfelületen osztja el, ami csökkenti a beágyazási veszteséget és javítja az előfeszítés megtartását. A csúszásgátló textúrák súrlódást adnak, amely ellenáll a forgásnak, és stabilabbá teszi a kötést dinamikus terhelések mellett. A forgatónyomaték képlete továbbra is érvényes, de az anyátényezőt meg kell határozni a tényleges karimageometriához és felületkezeléshez. A 10.9-es fokozatú horganyzott, csúszásgátló szerkezetű karimás csavar tipikus példa, és a nyomaték specifikációját a valódi bevont felületen végzett vizsgálatokból kell származtatni, nem pedig egy hatlapú csavartáblázatból.
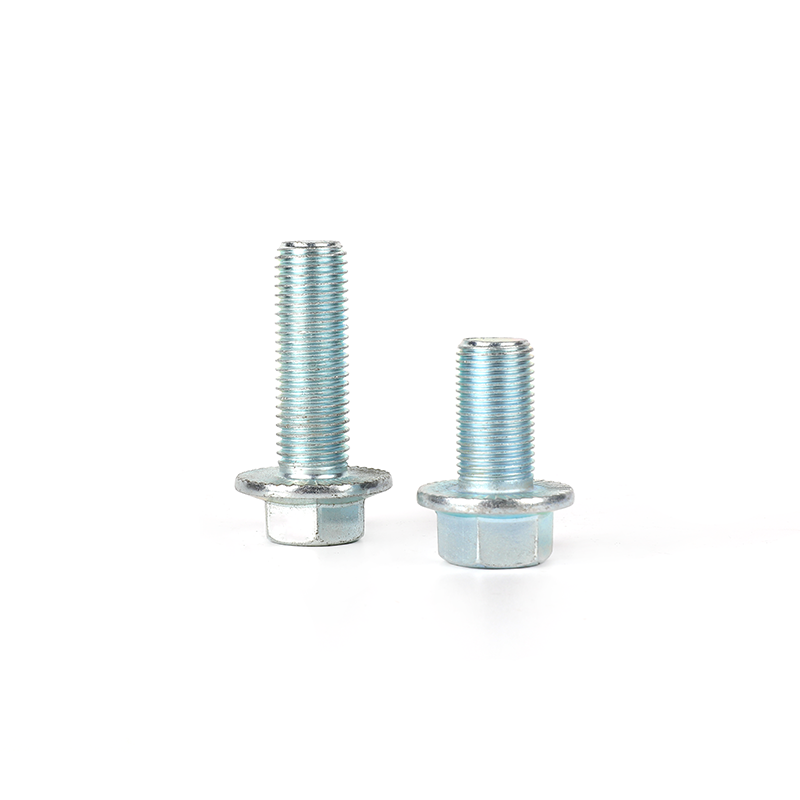 10.9-es fokozatú horganyzott karimás csavarok csúszásgátló szerkezettel A karimás csavarok szélesebb csapágyfelületen osztják el a szorítónyomást, a csúszásgátló textúra pedig súrlódást ad a csukló stabilitásához dinamikus terhelések mellett. Ez a példa rávilágít arra, hogy miért kell a nyomaték specifikációit érvényesíteni a tényleges bevont felületen. Termék megtekintése →
A fotovoltaikus szerelőszerkezetek gyakran 12,9-es osztályú csavarokat használnak, mivel a nagy védőszilárdság erős befogást biztosít kompakt méretekben. A számítás gyakorlati ablaka szűk: a próbaterhelés 75 százalékánál egy 12,9-es csavart nagyjából 970 MPa-ra feszítenek meg, és 10-15 százalékos túlhúzás az anyagot a hozam felé tolhatja. Az ellenőrzött anyatényezők és a kalibrált szerszámok elengedhetetlenek ebben az alkalmazásban. A 12.9-es fokozatú horganyzott süllyesztett fejű, szögletes nyakú ekecsavarok, amelyeket a fotovoltaikus szerkezetekben használnak, jól illusztrálják az ilyen szintű vezérlést igénylő rögzítőelemeket.
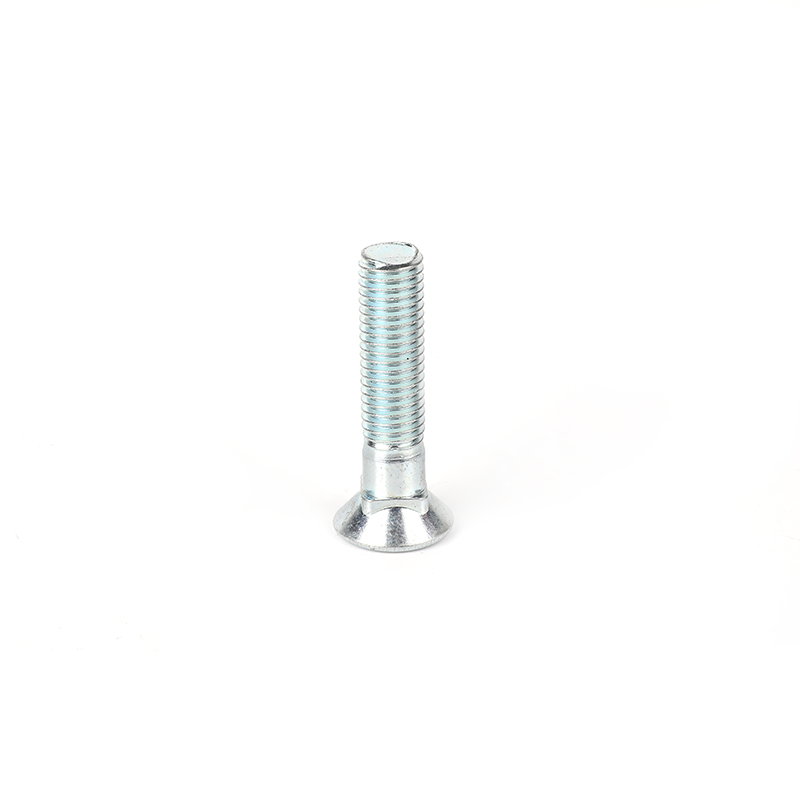 12.9. osztályú horganyzott süllyesztett négyszögletes ekecsavarok A nagy szilárdságú 12,9-es ekecsavarok közel 970 MPa-ig vannak megfeszítve 75%-os terhelés mellett, ami ellenőrzött anyátényezőket és kalibrált szerszámokat igényel. Süllyesztett, négyzetnyakú kialakításuk olyan fotovoltaikus szerelési szerkezetekhez illeszkedik, ahol a pontos rögzítés kritikus. Termék megtekintése →
Az üreges csavarok, mint például a belső járatokkal rendelkező olajcsőcsavarok, csökkentett hatásos keresztmetszetűek. Az azonos névleges méretű tömör csavar húzófeszültségi területe túlbecsüli a teherbírást, ezért a standard számítás nem biztonságos előfeszítést eredményez. Meg kell mérni az üreges profil tényleges feszültségi területét, vagy szakítópróbát kell végezni, mielőtt megbízhatnánk a nyomaték specifikációjában.
Minden csavarnyomaték-számítást a csavar anyagának próbaterheléséből indítsa el, ne egy diagramértékből. Határozza meg a cél előfeszítést a csavar minősége és feszültségi tartománya alapján, válasszon egy anyátényezőt, amely pontosan megfelel a bevonat és a kenés állapotának, és érvényesítse az eredményt egy mintadarabon, amikor a csatlakozás biztonsággal kapcsolatos.
A kritikus ízületeknél a nyomatékszög-szabályozás megbízhatóbb, mint a nyomaték önmagában. Futtassa meg a rögzítőelemet alacsony forgatónyomatékkal, majd mozgassa előre az anyát egy meghatározott elfordulási szöggel. Ez a módszer sokkal kevésbé függ az anyátényezőtől, és egyenletesebb előterhelést biztosít a bevonat és a kenés normál változásai között.
Ha egy projekt nem szabványos fejformát, speciális menetformát vagy a szokásos táblázatokon kívüli szilárdsági fokozatot igényel, a szabványos képletek elvesztik alapjukat. Ekkor a leggyorsabb út a megbízható specifikáció eléréséhez közvetlenül a rögzítőelem gyártójával való együttműködés. Olyan projektekhez, amelyekre szükség van egyedi kötőelem gyártás , a tervezés megbeszélése a gyárral a legrövidebb út egy olyan nyomaték-specifikációhoz, amely a gyártópadlón is működik.

A rögzítő rögzítőcsavarok tartalmaznak csavarokat, alátéteket, anyákat és 4db hengeres pajzsokat. A csavarok meghúzásával a pajzscsövek bővülnek, é...
Lásd a részleteket
A karimacsavarokat kifejezetten a csövek és alkatrészek szoros összekapcsolására használják a karimákkal. Karima csavarokat állítunk elő, szilárd T...
Lásd a részleteket
A 8.8. Fokozatú fekete-oxid teljes szálú hatszögletű csavarok belső Hex kialakításúak, és egy csavarkulccsal kell használni, amelynek hexada van. T...
Lásd a részleteket
8.8. A Hex Head Boltunk megfelel a specifikációs követelményeknek, az anyagok minősülnek, a pontosság a hiba alatt áll, és megfelelnek a 8.8 -as sz...
Lásd a részleteket
Ez a termék kiváló minőségű szénacélból készül, és szigorú hőkezelési folyamaton megy keresztül. Nagy szilárdsággal, jó rugalmassággal és keménység...
Lásd a részleteket
Ez a 304 rozsdamentes acél, sima, teljes szálú hatszögletű csavar egyfajta rögzítőelem, amely kiváló minőségű rozsdamentes acélból készült, és korr...
Lásd a részleteket
Ez a sima kerek, lapos fej hegesztési vállcsavarja egy rögzítőelem, amely különféle hegesztési alkalmazásokhoz alkalmas. A lapos fej és a kerek fej...
Lásd a részleteket
Ez a 12,9 -es fokozatú cink bevonatú countersunk fej négyszögletes nyakkendő -csavarnak nagy pontosságú, nagy működési képességének, nagy szilárdsá...
Lásd a részleteket
102. szoba, 13. épület, A terület, Wanyang Zhongchuang Park, Ganyao város, Jiasan megye, Zhejiang Kína.
+86-17858810290
+86-573-84648787
termék
mozgó
